

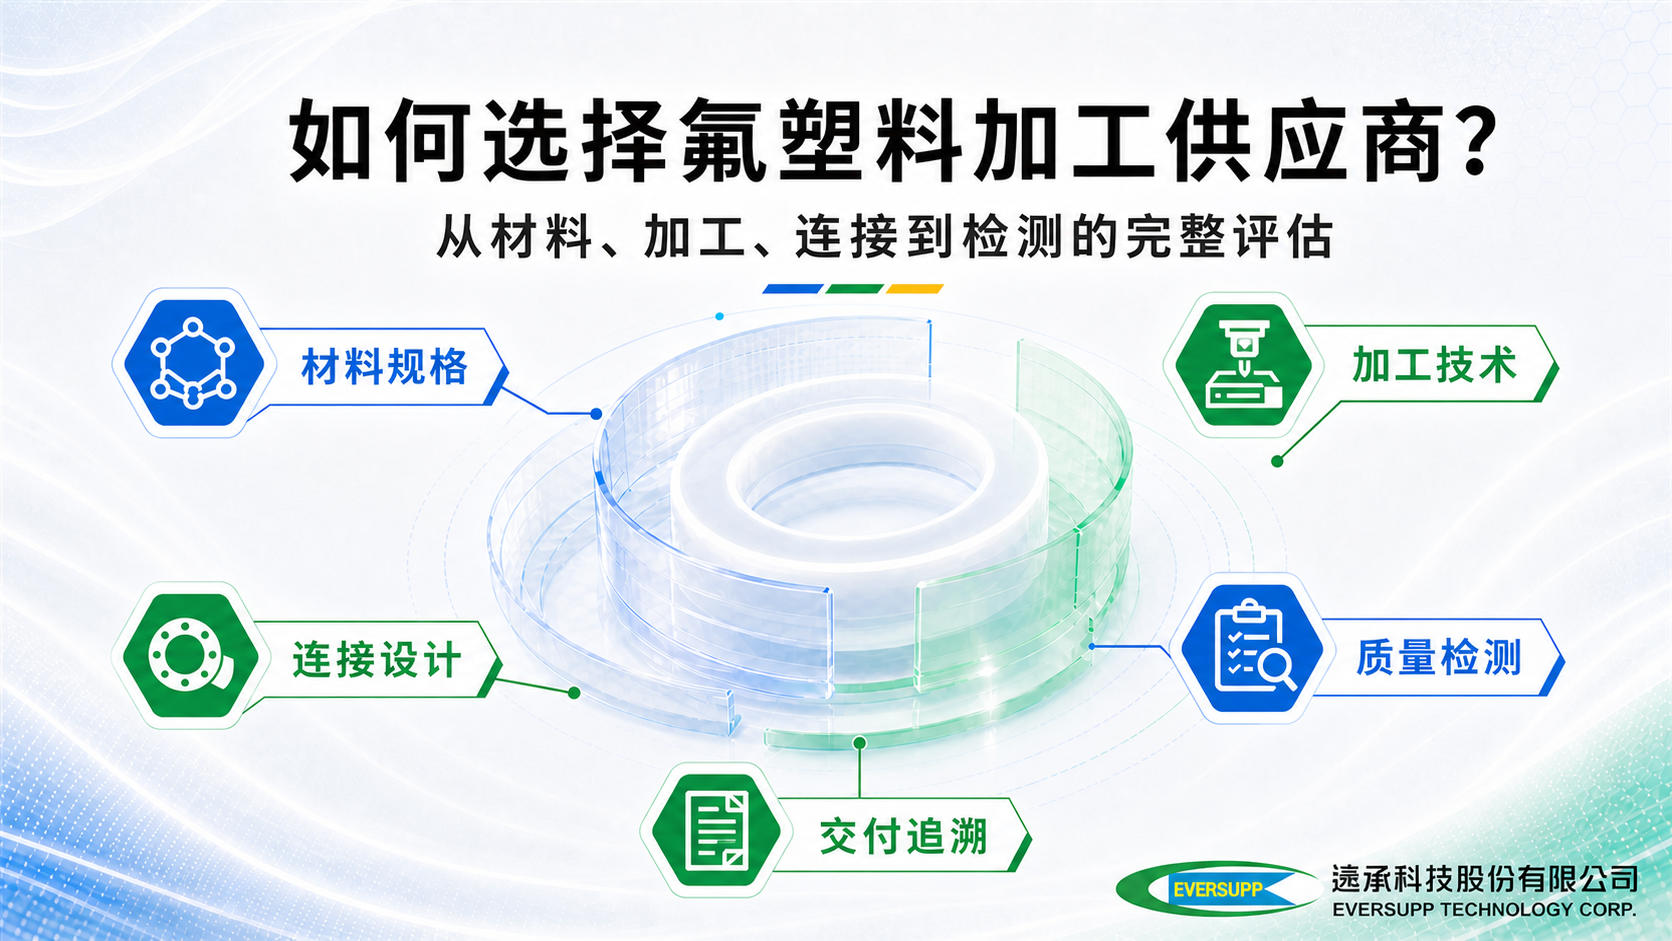
氟塑料加工厂商比较的重点,是厂商能否把介质、温度与压力、设备结构与洁净要求,转成可制作、可检查的规格。即使都使用PFA,成形、焊接、支撑与连接处处理不同,使用结果也可能不同。
本文重点
- 指定PFA不等于完成选型,材料厚度、加工方式、焊缝与设备结构仍要一起确认。
- 能在制作前问清介质、温度与压力、流量、清洗与验收条件的厂商,才有能力把使用条件转成加工规格。
- 完整的加工方案除了总价与交期,还要涵盖材料、加工、连接处、检测与产品追溯记录。
- 储槽内衬还要评估金属基材、开孔、支撑及施工空间,与一般零件加工的判断方式不同。
一、同样使用PFA,为什么设备的使用结果仍会不同?
PFA可热塑加工与熔接,常用于化学管路、接头、阀件、热交换器与储槽内衬。但材料名称无法代表成品的结构与加工质量。
同样是PFA内衬,板材厚度、接缝、焊缝、转角与固定方式不同,承受温度变化或长期载重的表现就不同。管路与零件还要注意管径、壁厚、熔接、支撑及密封方式。
若只指定PFA材质与尺寸,却未说明化学品、浓度、最高温度与压力、流量与清洗方式,加工端便缺少判断厚度、结构及检测条件的依据。
二、PFA 加工厂商的能力,从哪些细节最容易看出差异?
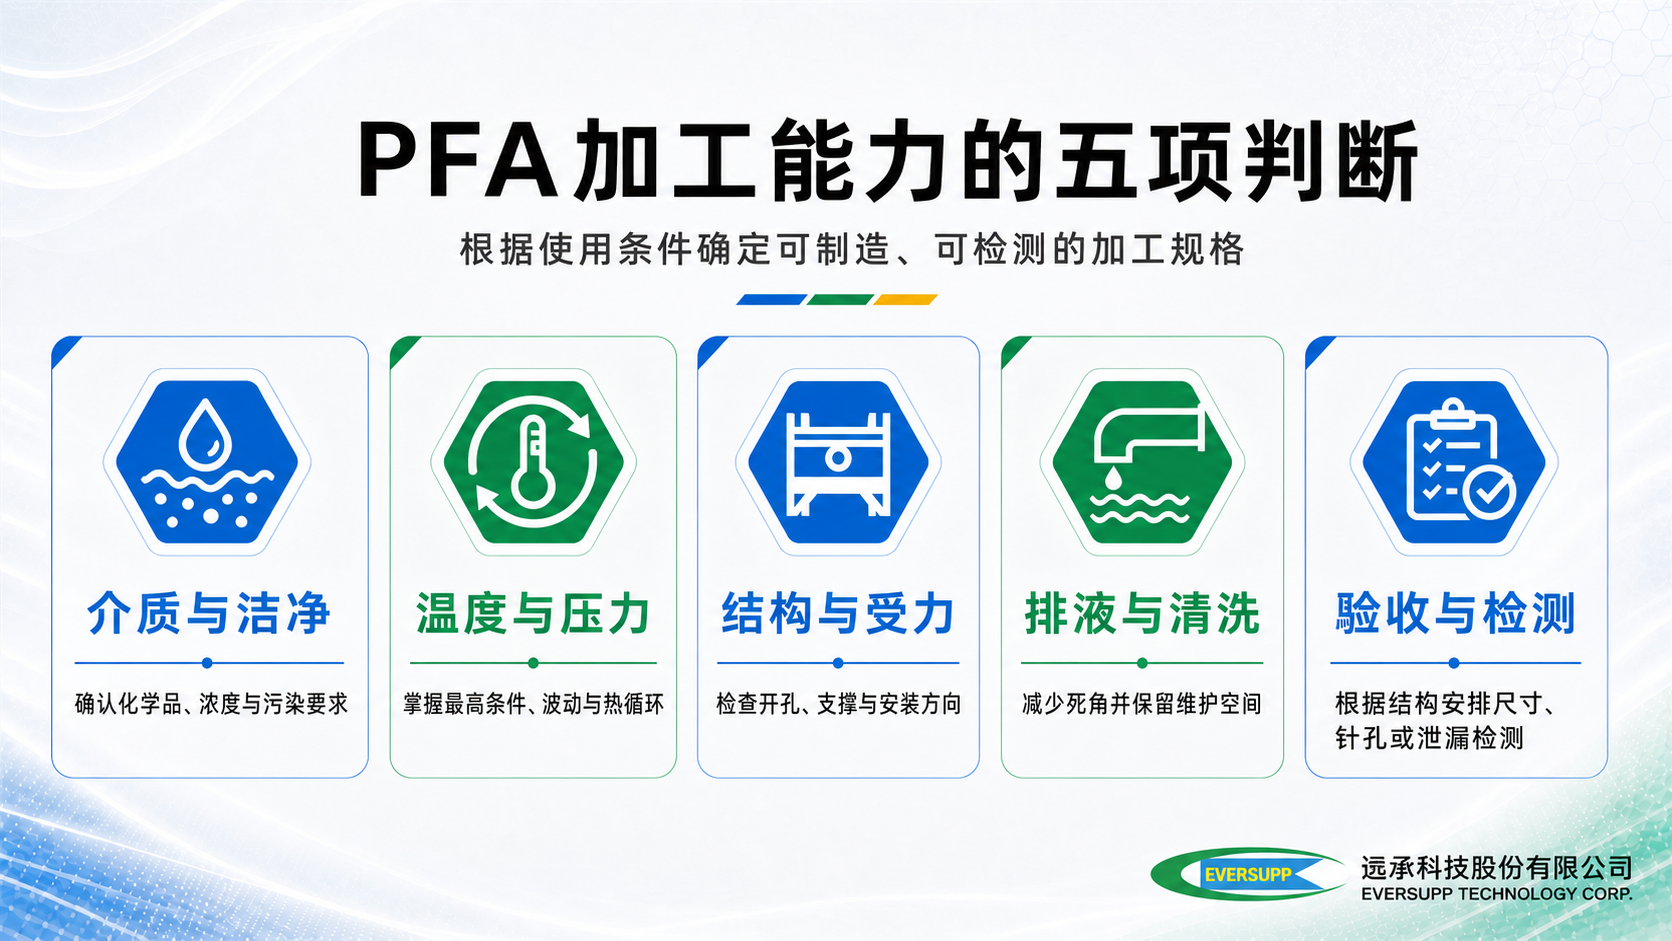
有能力的PFA 加工厂商,除了图纸与数量,还会确认实际操作条件,在制作前就找出材料、连接处及结构的弱点:
- 介质与洁净要求:化学品种类、浓度、允许污染程度及介质切换方式,会影响材料与接液面处理。
- 温度、压力与热循环:除了正常值,还要掌握启停、压力波动及最高条件。
- 设备结构与受力:储槽、开孔、支撑、管路重量及安装方向,会影响焊缝与法兰连接点。
- 排液、清洗与拆装:排液死角、清洗方式、拆卸位置及维修空间,会影响残液控制。
- 验收方式:尺寸、焊缝、针孔、泄漏或压力检查应依产品结构选择。
厂商若能据此指出图纸中的连接点、支撑或维修问题,表示具备从使用条件回推加工规格的能力。报价若只有品名、尺寸与数量,后续发生规格落差时便难以追查。
三、一份完整的加工方案,应该包含哪些内容?
报价金额与交期是最容易比较的两个数字,但材料规格、加工说明、连接处条件与验收范围,才决定交付的东西是不是同一个等级:
| 项目 | 完整方案应包含的内容 | 缺少这项会发生什么 |
|---|---|---|
| 材料 | PFA、PTFE或M-PTFE的使用位置、规格与厚度 | 材料名称相同,却不适合实际结构或操作条件 |
| 加工 | 成形、焊接、转角、固定及必要尺寸公差 | 焊缝、转角或热位移位置形成弱点 |
| 连接处 | 法兰、垫片、阀件、管件及异种材料接合方式 | 现场安装时出现偏心、受力或密封不良 |
| 检测 | 外观、尺寸、焊缝、针孔、泄漏或压力检查 | 交付时缺少一致的验收依据 |
| 追溯记录 | 材料批次、加工节点、检查结果及异常处置 | 后续发生问题时无法回查材料与工艺 |
图纸、配件、现场安装、测试文件与包装是否含在报价内,也应一并写明。设备若需衔接既有管路,尺寸复测与连接处责任要先分清楚。
产品追溯记录关联材料、加工与品管记录;成品检测确认交付时的尺寸、表面与密封状态。两者可在异常时缩小排查范围。
四、氟塑料内衬厂商评选,为什么还要看基材与设备结构?
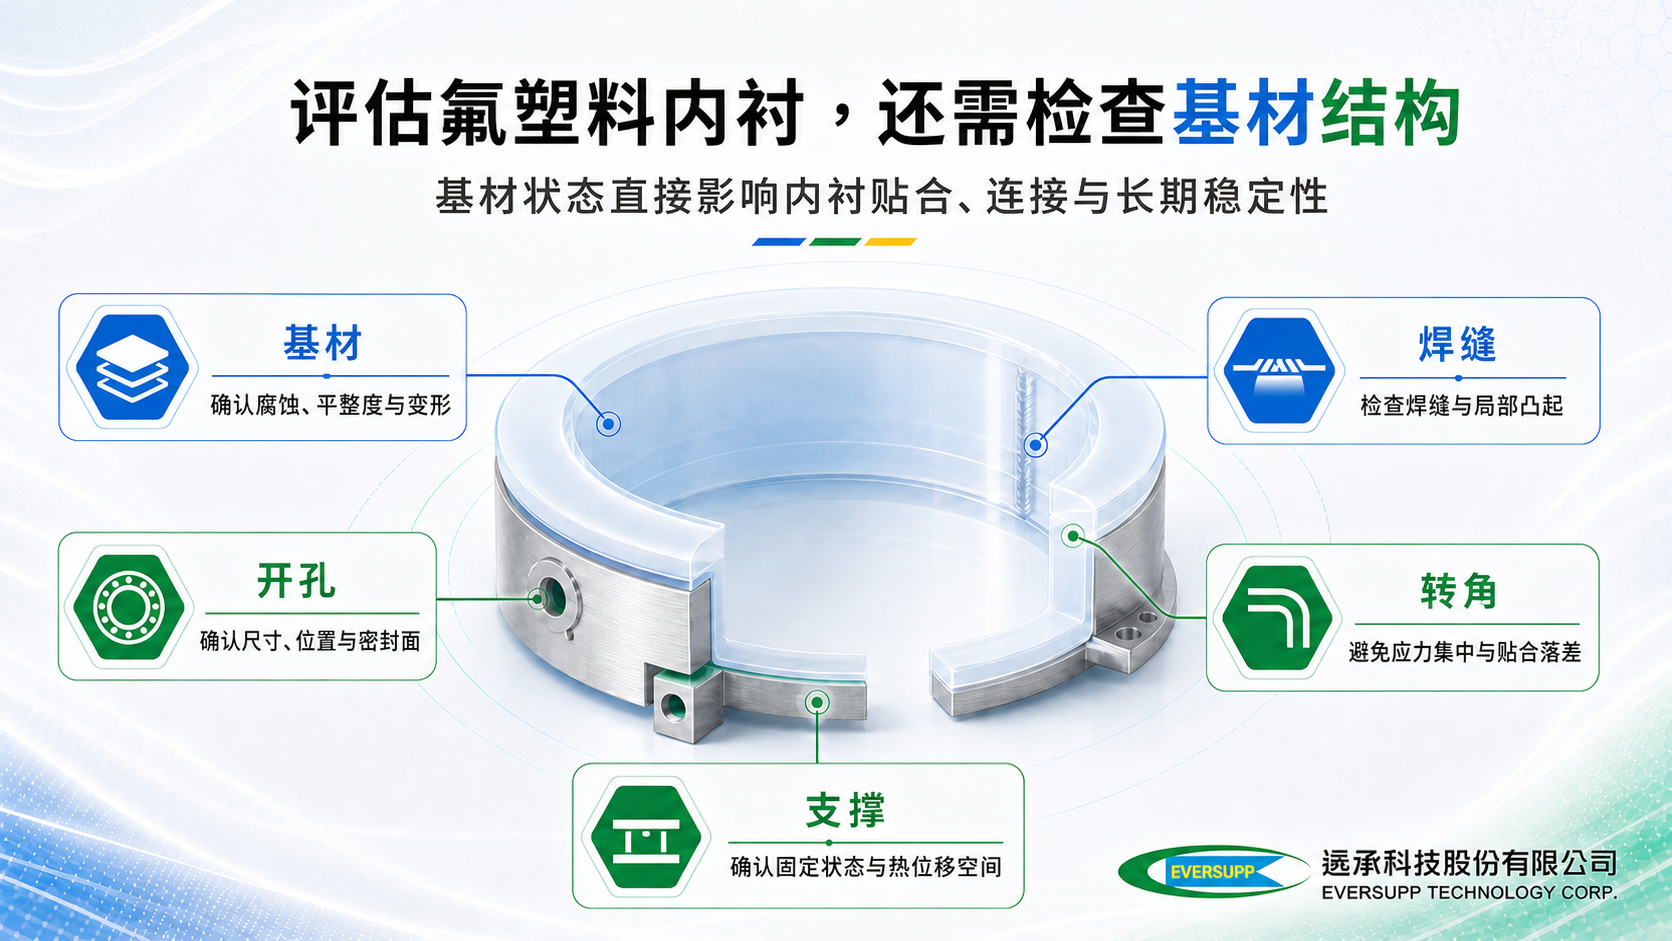
储槽内衬会受到基材、焊缝、开孔、转角、支撑与热膨胀影响,因此氟塑料内衬厂商评选还要看厂商能否检查及处理基材。
新制储槽应先确认板材接缝、管口、固定方式及施工空间;既有储槽则要检查腐蚀、变形、焊缝及开孔。基材不平整、支撑松动或局部腐蚀未处理,仍会牵动新内衬。
大型储槽还涉及板材搬运、现场焊接、封闭空间施工及完工检查。方案应区分储槽修整、内衬、连接处与检测责任。
五、单件加工与整段流体系统,需要的能力有什么不同?
垫片、管件或零件只要尺寸、材质与连接处明确,可以单独委托制造;一旦需求跨越储槽、热交换器、管路与阀件,加工能力之外还多了一项要求——谁负责确认设备之间的连接处。
这不是要求所有东西由同一家厂商制作。实际项目常常是多家供应,关键在于连接处的检查与责任边界有没有人接住:法兰密封面、管路受力、异种材料接合这些位置,若每家厂商都只负责自己那一段,修改就会在不同供应端之间来回。
涉及储存、温控与供液的需求,容量、换热、流量、仪电及现场施工也需要共同确认。能承接整段流体系统的厂商,差别就在这里:不只做出符合图纸的零件,也能对连接处与系统结果负责。
六、远承科技如何承接从零件加工到设备整合的需求?
远承科技的氟系列产品涵盖PFA塔器与储槽内衬、ISO TANK、PFA热交换器、管道、内衬管件、内衬阀件、垫片及定制零组件,可依化学品、温度与压力、流量、图纸与现场条件讨论材料及设备配置。
单件需求可依尺寸、接液条件与安装方式确认加工内容;设备型需求则可衔接储槽、热交换器、PFA供酸系统、仪电设计与现场管路。从原料进料、加工制作到成品检验,相关记录纳入产品追溯记录,作为交付及后续回查依据。
远承科技具备20年以上PFA加工经验,累积超过300家客户;ISO TANK槽车及氟塑料内衬等产品具CCS、BV与LR认可检验经验,中央供酸系统质量亦取得日本检测认证。
七、常见问题 FAQ
-
Q1 PFA 加工厂商只要能提供材料证明就足够吗?不够。材料证明可核对牌号、规格与批次,但无法取代加工及成品检查。还要确认成形、焊接、尺寸、连接点与适用的泄漏或压力测试,才能判断交付状态。
-
Q2 有现成图纸,为什么仍要提供介质与操作条件?图纸通常以尺寸与结构为主,未必完整列出化学品浓度、最高温度与压力、热循环、清洗及洁净要求。这些条件会直接改变材料厚度、接合方式、支撑与验收项目,同一张图在不同操作条件下,对应的加工规格也会不同。
-
Q3 PFA焊接完成后,通常要检查哪些位置?焊缝连续性、表面状态、转角、管口与连接点都要确认。焊缝、转角与管口是PFA设备应优先检查的位置,尤其这些部位的加热与接合条件较难保持一致;外观正常不代表内部完整,可依设备结构安排针孔或泄漏测试。
-
Q4 大型储槽内衬与一般PFA零件加工有什么不同?大型内衬除了材料成形与焊接,还要处理金属基材、板材接缝、开孔、转角、固定方式及现场施工。基材或支撑状态也会影响内衬能否稳定贴合与承受热位移。
-
Q5 哪些设备适合单件委托制造,哪些应整合规划?尺寸、材质与连接处已明确的垫片、管件或零件,可采单件委托制造;若需求跨越储槽、热交换器、管路、阀件或仪电控制,应共同确认流体路径、连接处与责任范围。