

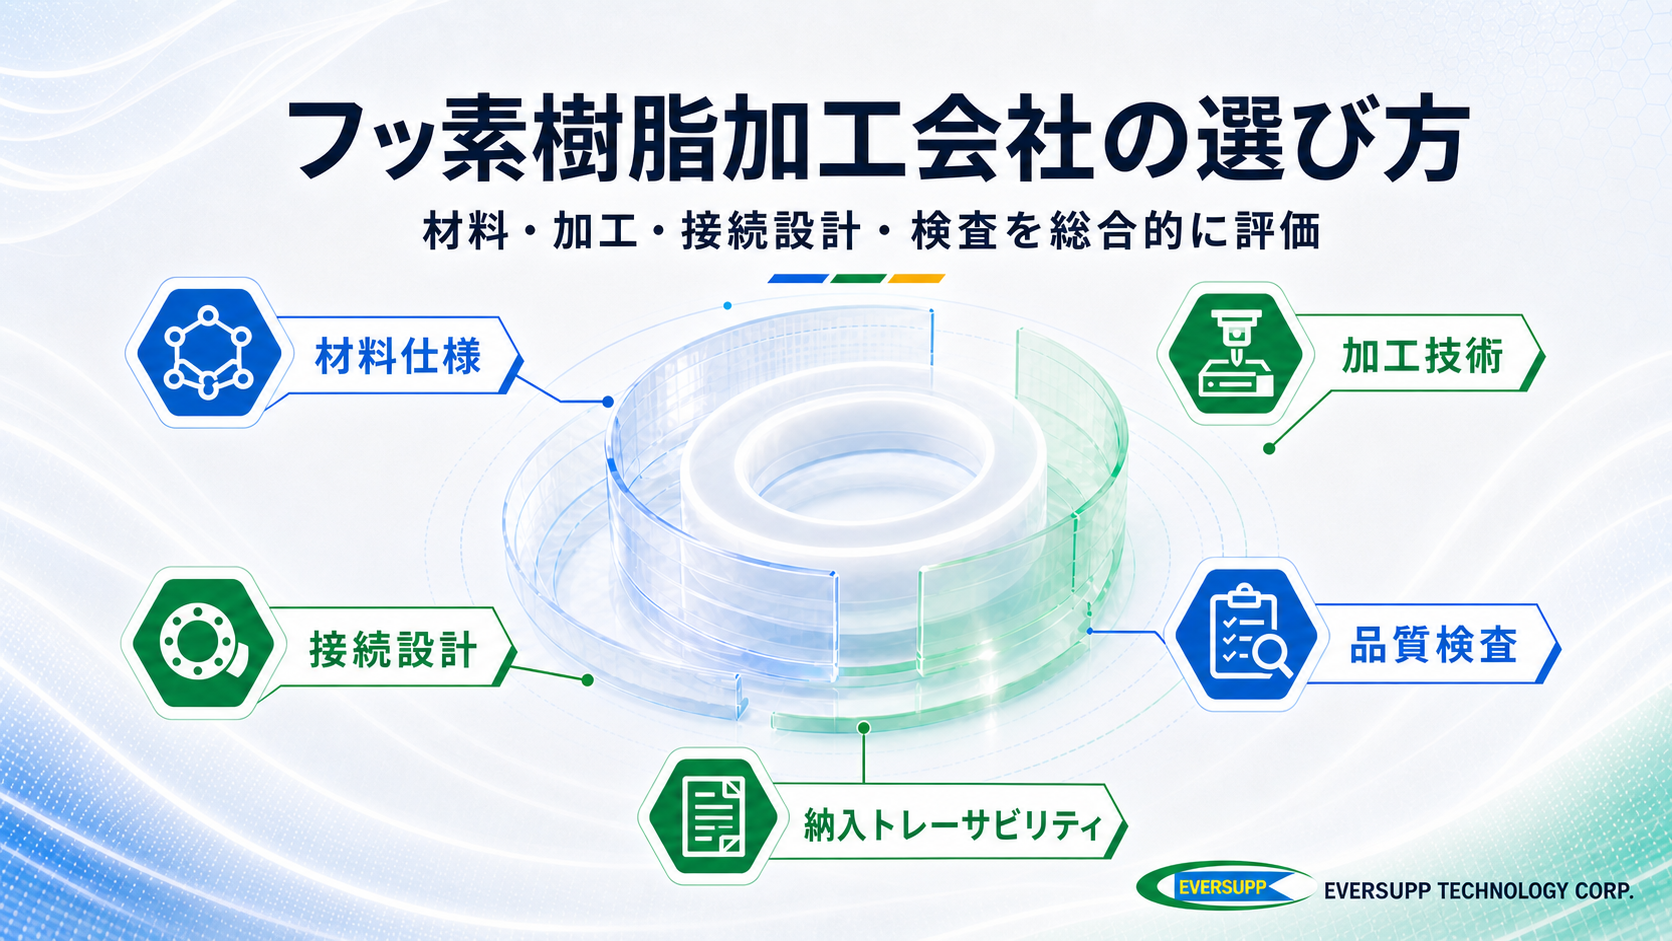
フッ素樹脂加工会社を比較する際は、流体、温度・圧力、設備構造、清浄度の要件を、製作・検査可能な仕様に落とし込めるかが重要です。同じPFAを使用しても、成形、溶接、支持、接続部の処理によって使用結果が変わる場合があります。
この記事のポイント
- PFAを指定するだけでは材料選定は完了しません。材料厚さ、加工方法、溶接部、設備構造も併せて確認する必要があります。
- 製作前に流体、温度・圧力、流量、洗浄、受入条件を確認できる加工会社は、使用条件を加工仕様に反映できます。
- 加工提案は総額と納期だけでなく、材料、加工、接続部、検査、製品トレーサビリティまで含めて比較します。
- タンクライニングでは、金属基材、開口部、支持、施工スペースも評価するため、一般的な部品加工とは判断項目が異なります。
I. 同じPFAを使用しても、機器の性能結果が異なるのはなぜか?
PFAは熱可塑加工および溶接が可能で、化学配管、継手、バルブ、熱交換器、タンクライニングなどに広く使用されています。 しかし、材料名だけでは、最終製品の構造や加工品質を完全に表すことはできません。
同じPFAライニングであっても、シートの厚さ、継ぎ目、溶接部、コーナー部、固定方法の違いによって、温度変化や長期負荷に対する性能が異なります。 配管や部品については、管径、肉厚、溶接、支持、シール方法にも注意を払う必要があります。
PFAの材料と寸法のみが指定され、化学組成、濃度、最高使用温度・圧力、流量、洗浄方法などが指定されていない場合、加工側では厚さ、構造、試験条件を判断するための基準が欠如します。
II. PFA加工会社の能力を最もよく示す要素とは?
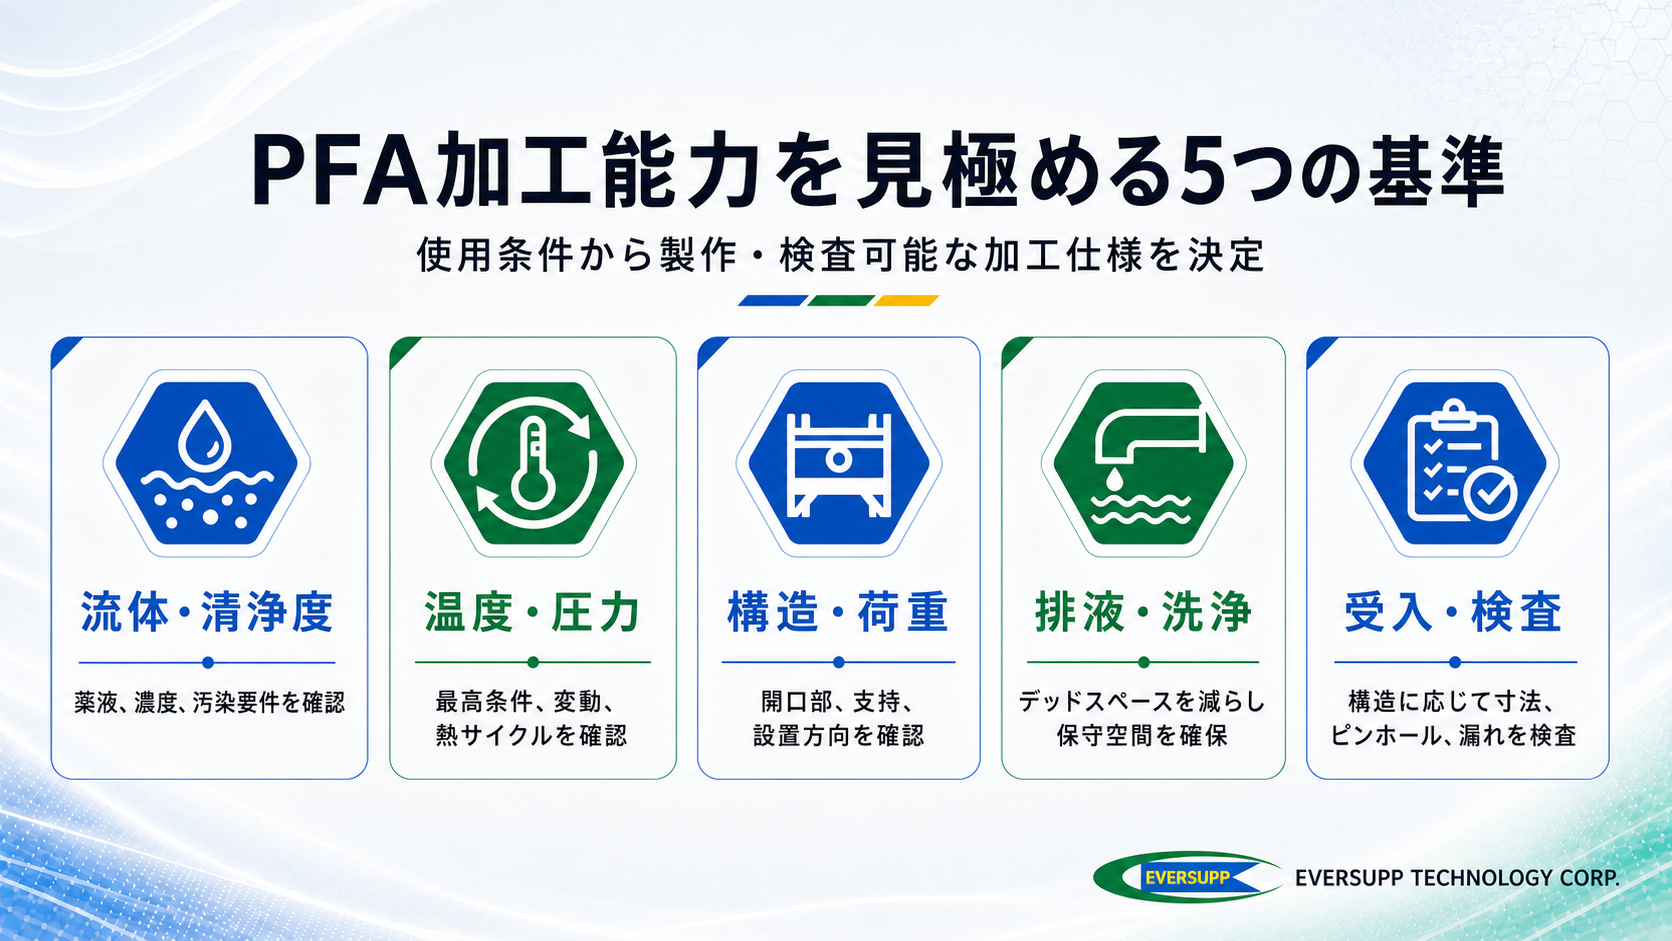
有能なPFA加工会社は、図面や数量に加え、製造前に実際の運転条件を確認し、材料、接続部、構造上の弱点を特定します。
- 流体と清浄度要件:化学薬品の種類と濃度、許容汚染レベル、流体切り替え方法は、材料の取り扱いと接液面加工に影響を与えます。
- 温度、圧力、および熱サイクル:通常値に加え、起動と停止、圧力変動、および最大条件を理解しておく必要があります。
- 機器の構造と応力:タンク、開口部、支持構造、配管重量、および設置方向は、溶接部とフランジ接続部に影響を与えます。
- 排水、洗浄、および分解:排水デッドゾーン、洗浄方法、分解場所、およびメンテナンススペースは、残留液の制御に影響を与えます。
- 受入方法:寸法、溶接、ピンホール、漏れ、または圧力検査は、製品の構造に応じて選択する必要があります。
製造業者が図面上で接合部、支持部、または補修箇所を特定できる場合、それは使用条件から加工仕様を推測する能力があることを示しています。 見積書に製品名、寸法、数量しか記載されていない場合、後々仕様の相違を追跡することが困難になります。
3. 完成度の高い加工提案に含めるべき内容
価格と納期は比較しやすい項目ですが、提案内容が同等かどうかを判断するには、材料仕様、加工内容、接続条件、受入検査範囲まで確認する必要があります。
| 項目 | 提案に含めるべき内容 | 不足した場合のリスク |
|---|---|---|
| 材料 | PFA、PTFE、M-PTFEの使用箇所、仕様、厚さ | 材料名が同じでも、実際の構造や運転条件に適さない場合がある |
| 加工 | 成形、溶接、コーナー、固定方法、必要な寸法公差 | 溶接部、コーナー、熱変位部が弱点となる可能性がある |
| 接続 | フランジ、ガスケット、バルブ、継手、異種材料の接合方法 | 現地据付時に芯ずれ、応力、シール不良が生じる可能性がある |
| 検査 | 外観、寸法、溶接部、ピンホール、漏れ、圧力の検査 | 納入時の共通した受入基準が不足する |
| トレーサビリティ | 材料ロット、加工工程、検査結果、不適合処置 | 問題発生時に材料や加工工程を遡って確認できない |
見積書には、図面、付属品、現地据付、試験書類、梱包が含まれるかも明記します。既設配管に接続する場合は、寸法の再確認と接続部ごとの責任範囲を事前に定める必要があります。
製品トレーサビリティ記録は、材料、加工、品質管理の情報を関連付けます。完成品検査では、納入時の寸法、表面、シール状態を確認します。両方を整備することで、異常発生時の調査範囲を絞り込めます。
IV. フッ素樹脂ライニング加工会社を選定する際に、基材と設備構造を考慮する必要があるのはなぜですか?
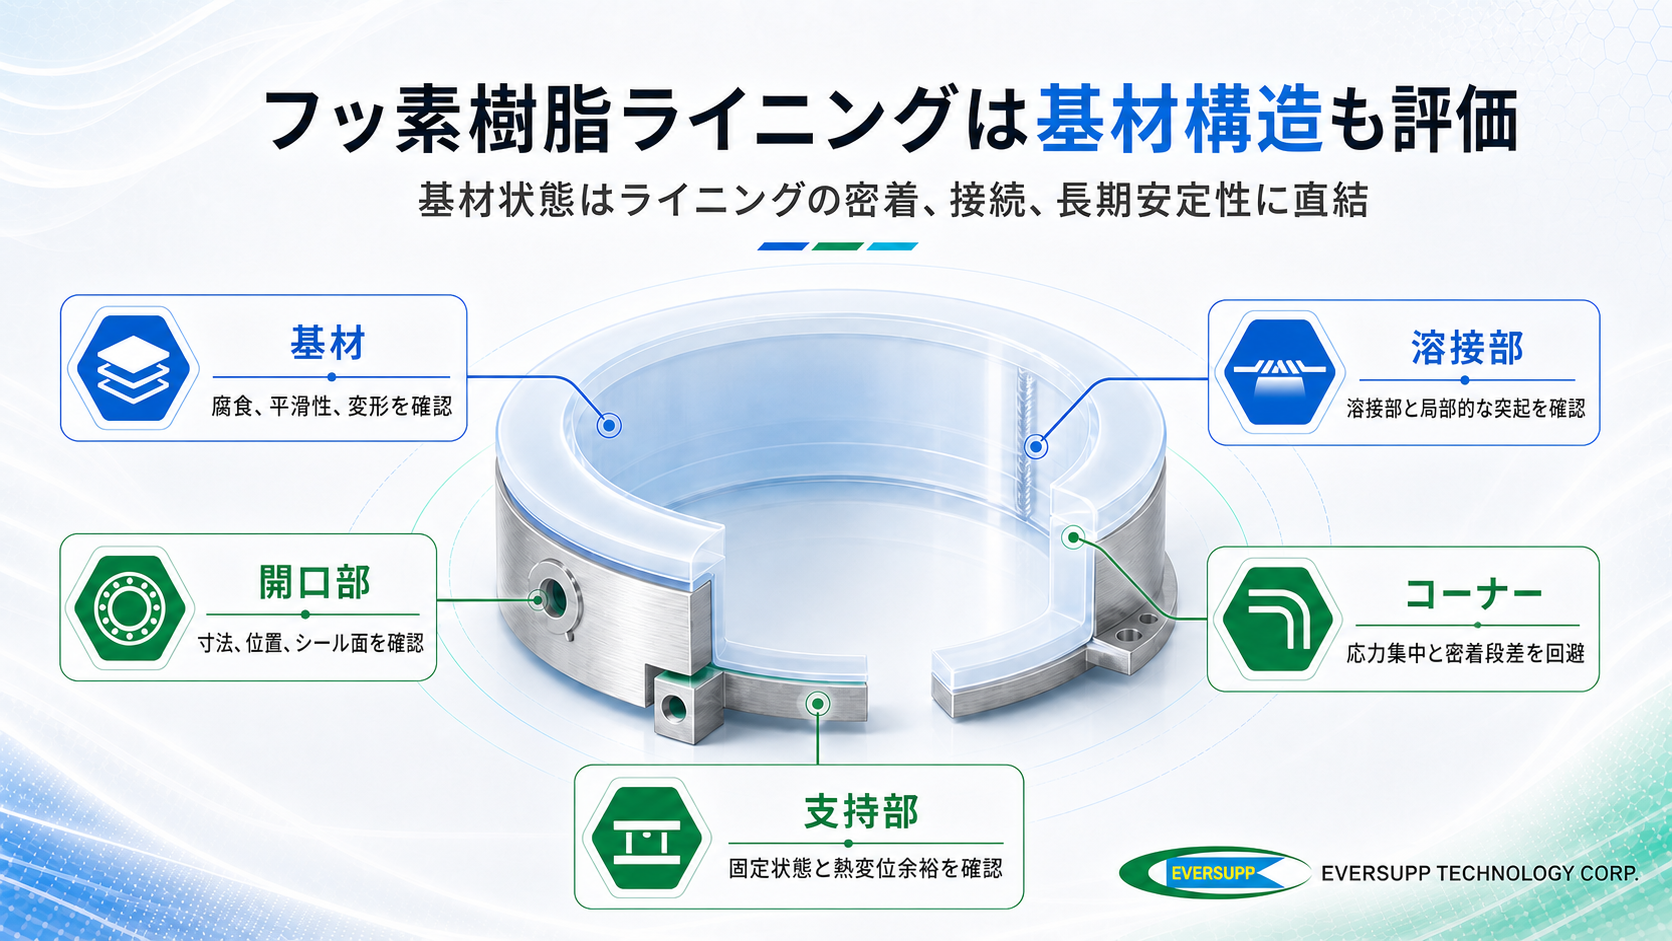
タンクライニングは、基材、溶接部、開口部、コーナー部、支持構造、熱膨張などの影響を受けます。そのため、フッ素樹脂ライニング加工会社を選定する際には、加工会社が基材の検査と取り扱いに対応できるかどうかも考慮する必要があります。
新規製造タンクの場合、板金接合部、配管開口部、固定方法、施工スペースを事前に確認する必要があります。既存タンクの場合は、腐食、変形、溶接部、開口部を検査する必要があります。 基材の不均一性、支持構造の緩み、未処置の局部腐食などは、新規ライニングにも影響を与えます。
大型タンクの場合、板金加工、現場溶接、密閉空間での施工、最終検査も必要となります。 タンクの仕上げ、ライニング、接合、検査に関する責任範囲を明確に定めた計画書を作成する必要があります。
5. 単品加工と流体システム全体では、求められる能力はどう違いますか?
寸法、材質、接続条件が明確なガスケット、継手、部品は単品で製作できます。タンク、熱交換器、配管、バルブにまたがる案件では、加工能力に加えて、設備間の接続部を誰が確認するかを明確にする必要があります。
すべてを同じ会社が製作する必要はありません。複数の供給会社が関わる案件では、接続部の確認と責任範囲の設定が重要です。フランジのシール面、配管荷重、異種材料の接合部を調整する担当が不明確だと、修正が供給会社間を往復することになります。
貯蔵、温度管理、薬液供給を含む案件では、容量、熱交換、流量、計装、現地施工も共同で確認します。流体システム全体に対応できる会社は、図面どおりの部品を製作するだけでなく、接続部とシステム要件も調整します。
6. Eversuppは部品加工から設備統合まで、どのように対応しますか?
Eversuppのフッ素樹脂製品は、PFAタンク・槽ライニング、ISO TANK、PFA熱交換器、チューブ、ライニング継手、ライニングバルブ、ガスケット、カスタム部品をカバーしています。薬液、温度・圧力、流量、図面、現地条件に基づいて、材料と設備構成を検討します。
単品部品は、寸法、接液条件、設置方法に応じて加工範囲を確認します。設備案件では、タンク、熱交換器、PFA薬液供給システム、計装設計、現地配管を統合できます。原材料の受入れから加工、完成品検査までの記録を製品トレーサビリティにまとめ、納入時とその後の確認に活用します。
Eversuppは20年以上のPFA加工経験を有し、300社を超えるお客様への実績があります。ISO TANKおよびフッ素樹脂ライニング製品ではCCS、BV、LRによる認定検査の実績があり、中央薬液供給システムの品質についても日本の検査認証を取得しています。
7. よくあるご質問
-
Q1 PFA加工会社は材料証明書を提出できれば十分ですか?十分ではありません。材料証明書ではグレード、仕様、ロットを確認できますが、加工工程や完成品検査の代わりにはなりません。納入状態を判断するには、成形、溶接、寸法、接続部、適用する漏れ試験または圧力試験も確認する必要があります。
-
Q2 図面がある場合でも、流体と運転条件を提示する必要があるのはなぜですか?図面は寸法と構造を中心としており、薬液濃度、最高温度・圧力、熱サイクル、洗浄、清浄度要件がすべて記載されているとは限りません。これらの条件は材料厚さ、接合方法、支持、受入項目に直接影響します。同じ図面でも運転条件が異なれば、必要な加工仕様も変わります。
-
Q3 PFA溶接後は、どの部分を検査しますか?溶接部の連続性、表面状態、コーナー、ノズル、接続部を確認します。PFA設備では、加熱・接合条件を一定に保ちにくい溶接部、コーナー、ノズルを優先的に検査します。外観が正常でも内部の健全性を示すとは限らないため、設備構造に応じてピンホール検査や漏れ試験を実施します。
-
Q4 大型タンクのライニングは、一般的なPFA部品加工と何が異なりますか?大型タンクのライニングでは、材料の成形・溶接に加え、金属基材、板材の継ぎ目、開口部、コーナー、固定方法、現地施工も検討します。基材や支持部の状態は、ライニングの安定した密着と熱変位への追従にも影響します。
-
Q5 単品加工に適する機器と、一体的な計画が必要な機器はどのように分けますか?寸法、材質、接続条件が明確なガスケット、継手、部品は単品で製作できます。タンク、熱交換器、配管、バルブ、計装・電気制御にまたがる場合は、流体経路、接続部、責任範囲を関係者で確認する必要があります。