

半導体プロセスでは、高純度の酸・アルカリ、溶剤、特殊薬液が使用されます。接液面に微粒子、残留物、透過、漏えいが生じると、プロセスに影響を及ぼす可能性があります。半導体向けのフッ素樹脂加工・設備では、耐食性だけでなく、材料、構造、加工、洗浄、検査、トレーサビリティを総合的に評価する必要があります。
この記事のポイント
- 半導体グレードのフッ素樹脂加工では、指定された条件下で汚染、透過、漏えいのリスクを管理することが重要です。
- PFA、PTFE、改質PTFE(M-PTFE)は、成形方法、溶接特性、機械的特性が異なるため、設備構造に合わせて材料を選定する必要があります。
- 貯槽、ISOタンク、熱交換器、配管、バルブはシステム全体で評価する必要があり、単体設備よりも接続部が弱点になりやすい傾向があります。
- 材料証明書、工程記録、完成品検査はそれぞれ役割が異なり、これらを組み合わせることで追跡可能な製品履歴を構築できます。
1. 半導体グレード加工と一般産業用加工の違い
一般的な化学設備では、主に耐食性、耐熱性、耐圧性が重視されます。一方、半導体向け高純度設備や薬液供給システムでは、金属イオン、微粒子、有機残留物、交差汚染の管理も必要です。原材料のロット、工具、溶接部、デッドスペース、洗浄、梱包のすべてが接液面の清浄度に影響する可能性があります。
評価項目は、次の4つに分けられます。
- 材料適合性:同じ酸・アルカリでも、濃度、温度、圧力によって、材料の透過、膨潤、機械的強度への影響が異なります。
- 接液面の品質:ライニングの平滑性、溶接部の連続性、コーナー処理、継手の接合状態は、残液の滞留、微粒子の脱落、漏えいリスクに影響します。
- 工程における汚染管理:切断、成形、溶着、組立に使用する環境や工具では、油分、金属くず、不適合材料が完成品に接触しないよう管理する必要があります。
- 記録と受入検査:材料ロット、加工条件、検査結果、異常時の対応を同一製品に紐付けることで、保守時やプロセス異常時に追跡できます。
運転条件と受入基準を先に明確にし、その後で材料と加工方法を決定することが重要です。これにより、溶接部、フランジ、バルブ接続部に弱点が残るリスクを低減できます。
2. PFA・PTFE・M-PTFEの用途の違い
いずれもフッ素樹脂ですが、成形方法と適した構造が異なります。材料選定では、耐熱性や価格に加えて、部品形状、接続部、長期荷重、熱サイクル、保守方法も考慮する必要があります。
| 材料 | 加工・接合特性 | 主な用途 | 選定時の確認事項 |
|---|---|---|---|
| PFA | 熱可塑加工と溶着が可能 | 配管、継手、熱交換器、複雑な接液部品 | 肉厚、溶接方法、透過、清浄度の要件 |
| PTFE | シートライニングと機械加工に広く使用 | タンクライニング、ガスケット、機械加工部品 | 固定方法、コールドフロー、熱膨張、支持構造 |
| M-PTFE | 透過特性、表面特性、接合性を改善 | 高純度タンク、ライニング、シール部 | 薬液、温度・圧力、寸法、実際のグレード |
材料選定は、まず流体と運転条件を整理し、次に構造と加工方法を確認し、最後にグレードと厚さを比較します。シート、配管、ガスケット、バルブを組み合わせる設備では、各接続部の適合性も確認する必要があります。
3. 大型貯槽・ISOタンク・熱交換器・配管・バルブの統合方法
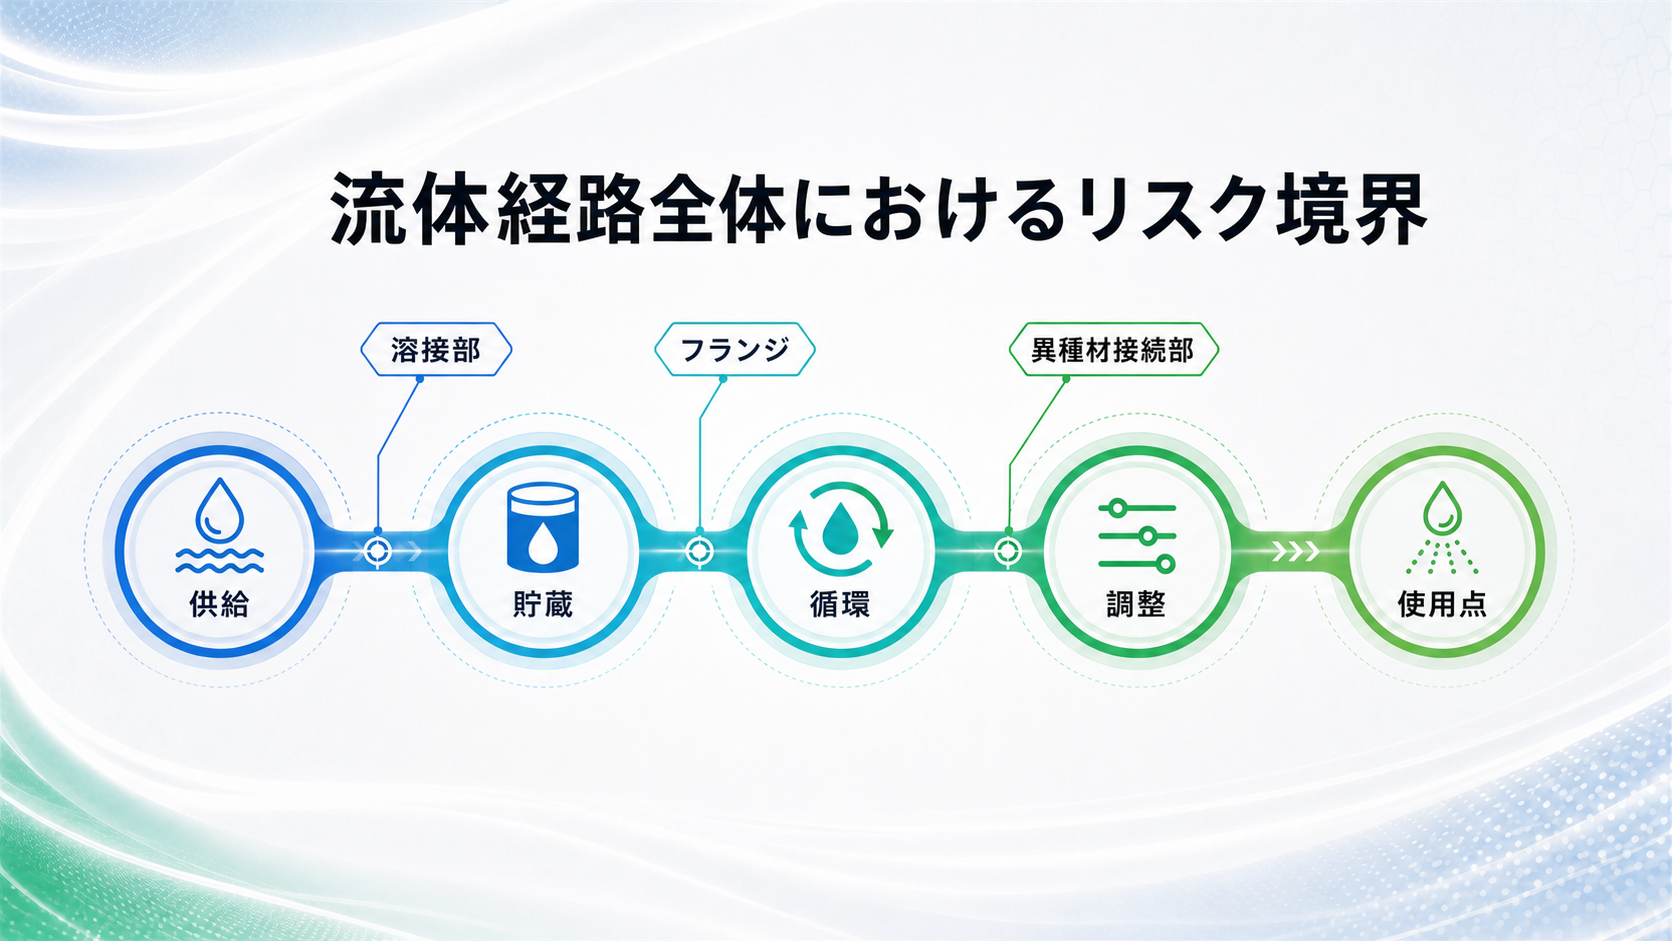
電子グレード薬液設備の流体経路は、受入から使用点まで、輸送タンク、荷卸しバルブ、貯槽、循環配管、熱交換器、供給バルブを通る場合があります。フランジ、溶接部、異種材接続部はいずれもリスク境界となるため、設備選定は流体経路全体を単位として行う必要があります。
貯槽・プロセスタンクのライニング
タンク寸法、支持構造、開口部、液位変動、排気設計に合わせる必要があります。大型ライニングでは、シートの継ぎ目、コーナー、ノズル、熱膨張・収縮を適切に処理し、局部的な引張りや膨れを防ぐことが特に重要です。
ISOタンク・輸送タンク
接液材料に加え、積み降ろし頻度、輸送時の振動、バルブ保護、洗浄、法規検査も考慮する必要があります。固定設備に適した接続構成が、移動環境にも適するとは限りません。
PFA熱交換器
耐薬品性、伝熱面積、流量、圧力損失、耐圧性、温度差を同時に確認する必要があります。伝熱効率のみを追求し、チューブ束の支持や熱サイクルによる応力を見落とすと、接続部の疲労リスクが高まります。
ライニング継手・バルブ・ガスケット
呼び径が同じでも、そのまま組み合わせられるとは限りません。シール面、フランジ規格、ガスケット材質、締結方法、設置スペースも照合する必要があります。
統合設計では、まず流体の流れを図示し、接液材料、接続形式、運転圧力、取り外し可能な位置を明記します。そのうえで、排液のデッドスペース、保守スペース、サンプリングポイントを確認します。
4. 半導体グレードのフッ素樹脂加工に必要な検査とトレーサビリティ
検査項目は、想定される故障リスクに対応させる必要があります。タンクとライニングでは表面、溶接部、ピンホールを重視し、密閉配管では漏れ試験や耐圧確認が必要になる場合があります。フランジ、穴位置、組立品では寸法を検査します。清浄度要件がある場合は、洗浄、乾燥、封止梱包も対象となります。
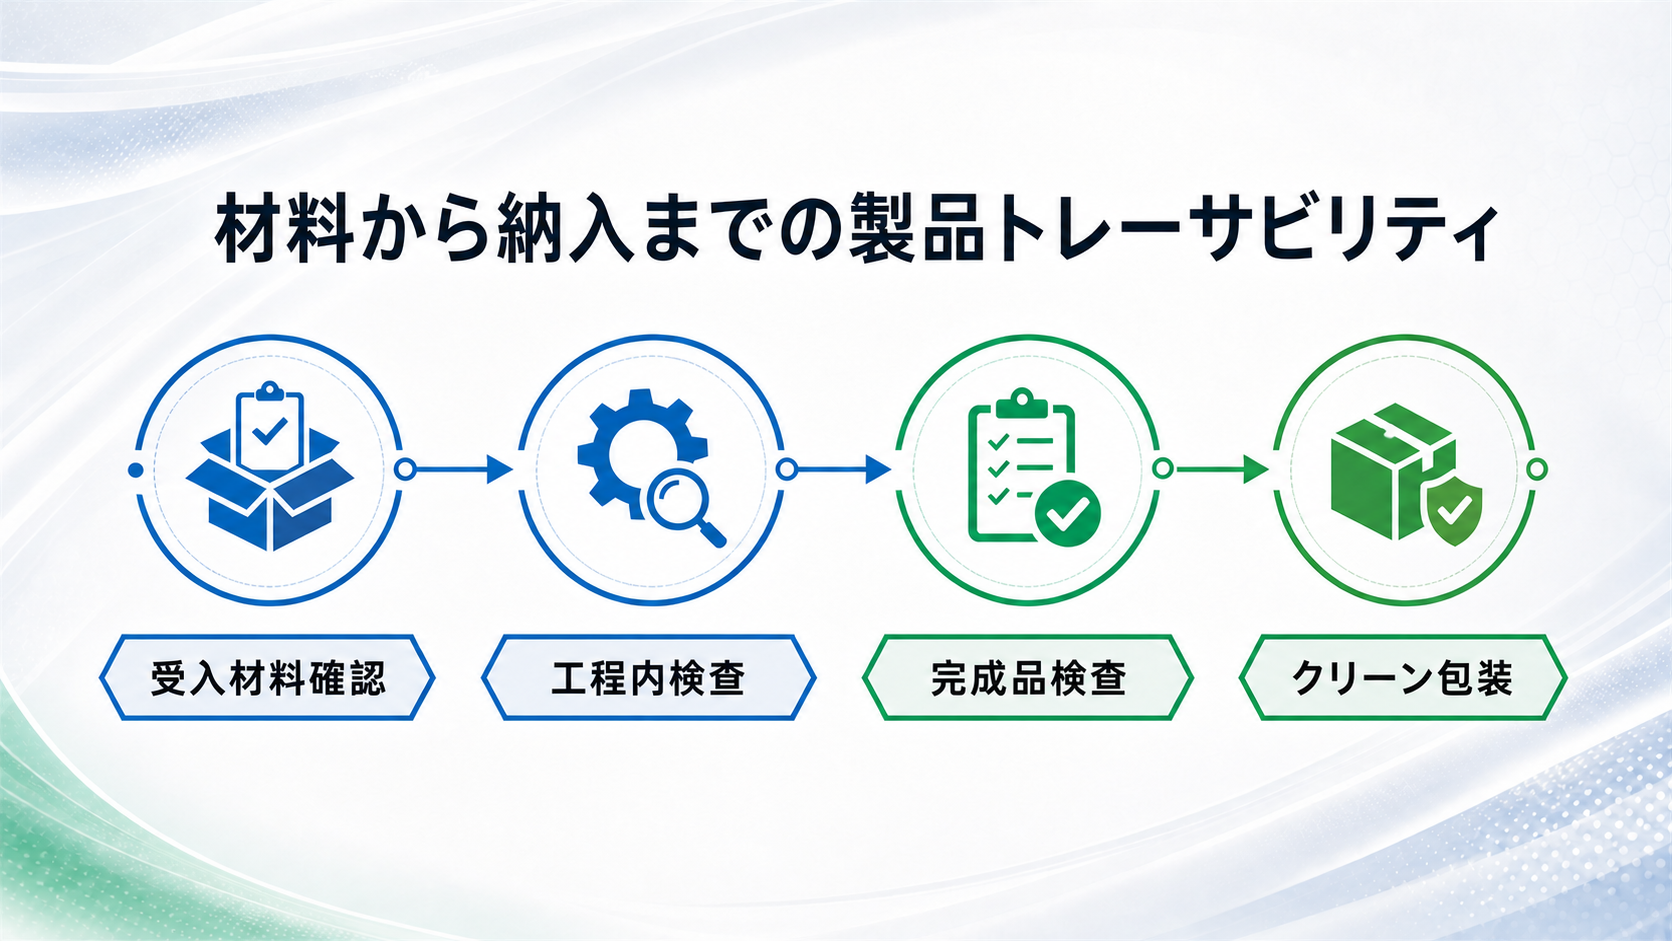
- 受入材料確認:材料グレード、仕様、ロット番号、証明書を照合し、異なるグレードやロットが識別できない状態で混在することを防ぎます。
- 工程内検査:切断、成形、溶着、組立の重要工程を記録し、溶接外観、寸法、接続部の健全性を確認します。
- 完成品検査:設備構造に応じて、寸法、外観、ピンホール、漏れ、耐圧などを検査します。方法と条件は、設計仕様および受入基準に基づいて決定します。
- 洗浄・梱包:検査後も、搬送や梱包による二次汚染を防ぐ必要があります。接液部の開口は適切に封止し、製品情報を表示します。
製品履歴は、原材料、工程、完成品検査の結果を一つの記録として結び付けます。漏えい、変色、異常微粒子が発生した際に、材料、加工、設置、使用条件のどこに原因があるかを判断しやすくなります。第三者検査が必要な場合は、製作前にサンプリング方法、立会検査ポイント、判定基準を確認します。
5. Eversuppのフッ素樹脂加工の特長とサービス
フッ素樹脂加工会社を評価する際は、材料と加工能力だけでなく、前後工程の設備まで統合できるかを確認する必要があります。Eversuppは、単体部品からタンク、熱交換器、移送配管、PFA薬液供給システムまで対応し、流体、温度・圧力、流量、図面、受入条件に基づいて構成を検討します。
Eversuppのサービスは、次の5分野をカバーしています。
- 多様なPFA設備:タンク・プロセス容器のライニング、ISOタンク、熱交換器、フィルター、継手、バルブ、配管に対応します。
- 薬液供給システムの統合:システム計画、タンク構成、計装・電気設計、現地配管工事まで対応します。
- 製品トレーサビリティと検査:原材料、加工、品質管理、受入検査の記録を連携し、プロジェクト要件に応じて第三者検査にも対応します。
- カスタム統合:新工場や増設の要件に合わせ、設備構成、動線、タンク、計装、現地配管について検討します。
- エンジニアリング・アフターサービス:営業チームとエンジニアリングチームが、製図、製作、完工、その後の要件まで連携して対応します。
6. よくあるご質問
-
Q1 半導体設備では、PFAは必ずPTFEより優れていますか?必ずしもそうではありません。PFAは複雑な流路や連続溶着に適し、PTFEは大面積のシートライニング、ガスケット、機械加工部品に広く使用されます。設備構造、接続部、運転条件に合わせて選定することが重要です。
-
Q2 フッ素樹脂は耐食性が高いのに、なぜ漏えいが発生するのですか?漏えいは、材料の腐食ではなく、溶接部、フランジシール、ボルト締結部、熱サイクルによる応力集中部で発生することがあります。まず接続部と運転条件を確認する必要があります。
-
Q3 製品のトレーサビリティ記録で完成品検査を代替できますか?できません。製品履歴は原材料と工程を記録し、完成品検査は納入時の寸法、表面、接続部、シール状態を確認します。どちらかが欠けると、追跡情報に不足が生じます。
-
Q4 大型タンクのライニングは、厚いほど安全ですか?厚さは、剛性、成形、溶接、熱膨張・収縮に影響します。タンク構造、寸法、温度・圧力、固定方法に合わせた設計が必要であり、厚くするだけでは継ぎ目やコーナーのリスクを解消できません。
-
Q5 受注製作前に最低限必要な情報は何ですか?少なくとも、流体と濃度、通常時と最高時の温度、運転圧力と設計圧力、容量または流量、寸法図、ノズルとバルブの仕様、設置環境、洗浄方法、受入要件をご提示ください。情報が不十分な場合、材料と加工方法を製作前に適切に確認できない可能性があります。