

高度な製造プロセスでは、機器の腐食に加えて、化学物質の浸透、微粒子汚染、接続部からの漏えいにも注意を払う必要があります。改善を行う際には、まず媒体と運転条件を特定し、次に材料、構造、加工、洗浄、試験について段階的に調査する必要があります。
本稿では以下の点に焦点を当てます。
- 腐食、汚染、漏洩は様々な原因から発生する可能性があります。判断を下す前に、異常が発生した媒体、濃度、温度、圧力、および場所を記録する必要があります。
- PFA、PTFE、およびM-PTFEはそれぞれ異なる加工方法を用います。材料の選定は、媒体、温度、圧力、機器構造、および試験条件に合わせて行う必要があります。
- 接液面、溶接部、フランジ、および異種材料との接合部は、純度とシール性に影響を与える可能性があります。これらは機器本体と併せて確認する必要があります。
- 材料証明書、プロセス記録、および完成品の試験結果を相互に照合し、トレーサビリティのある納品文書を維持する必要があります。
I. 高度な製造プロセスにおける一般的な腐食および純度リスクとは?
表面に深刻な腐食が見られなくても、高度な製造装置では既に浸透、残留物、または接続部の劣化が生じている可能性があります。装置の検査は、タンク本体、ライニング、溶接部、界面、および接触面を網羅する必要があります。
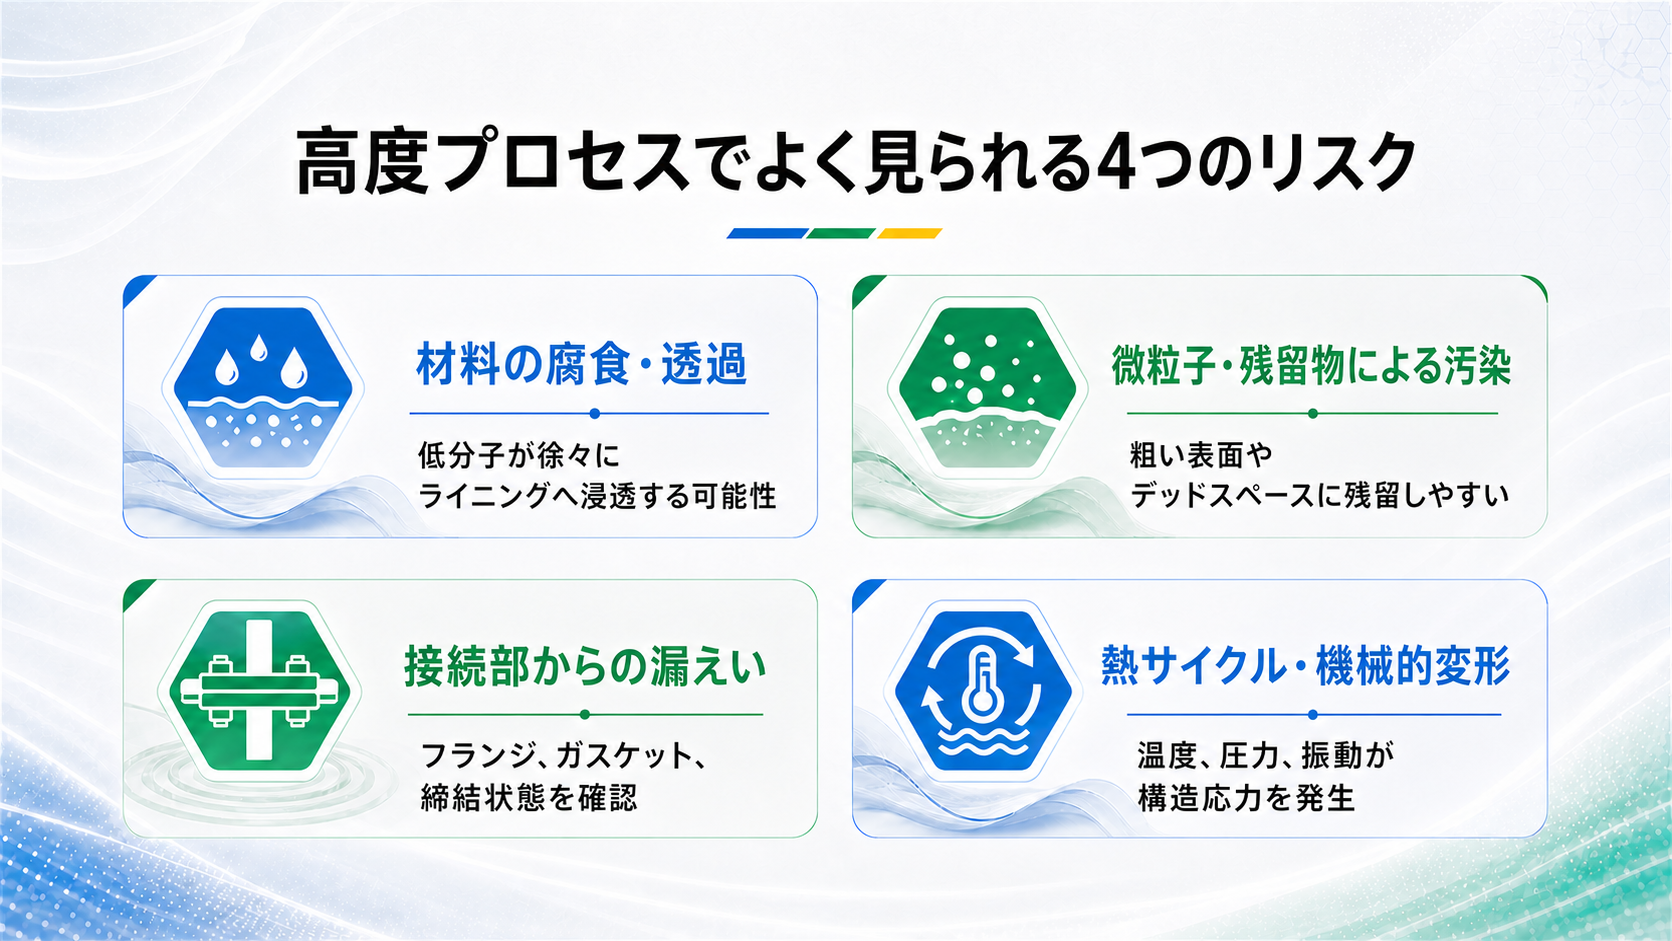
一般的なリスクは、以下の4種類に分類できます。
- 材料の腐食・透過微粒子がライニングを徐々に浸透し、バックプレートまたは金属製タンク本体に影響を与える可能性があります。
- 微粒子および残留物による汚染表面の粗さ、溶接部の突起、および排水のデッドゾーンは、化学薬品や洗浄液を容易に滞留させる可能性があります。
- 接続部からの漏えいフランジのずれ、ガスケットの不適切な嵌合、締め付けの不均一、または配管の引っ張りは、いずれもシール状態を変化させる可能性があります。
- 熱サイクルと機械的変形温度変動、圧力変化、振動は、ライニング、溶接部、および支持構造にストレスを与える可能性があります。
電子機器用化学物質による汚染の防止と制御が困難なのは、これら4種類のリスクがしばしば同時に発生し、単一の検査で問題箇所を特定できることが稀であるためです。
2. 機器に腐食や汚染の兆候が見られる場合、または頻繁なメンテナンスが必要な場合、最初に確認すべきことは何ですか?
以下の順序で確認することをお勧めします。
- 異常が発生した場所と時刻、および現在の媒体、濃度、温度、圧力を記録してください。
- ライニング、溶接部、フランジ、ガスケット、バルブ、および異種材料との接合部を検査し、変色、膨張、亀裂、または残留液がないか確認してください。
- 運転条件を比較することで、問題が温度上昇/下降、圧力変動、洗浄、またはプロセス切り替えに関連しているかどうかを明確にする。
- 材料のロット、保守記録、試験記録を精査することで、損傷が局所的なものなのか、それとも仕様に対する体系的な不適合なのかを判断できる。
- 次に、部分的な修理を行うか、部品を交換するか、ライニングをやり直すか、あるいは流体システム全体を調整するかを決定します。
化学薬品貯蔵タンクの腐食対策には、排水方向、支持構造、外殻の点検も必要です。腐食が開口部、溶接部、液面変動箇所に集中している場合は、タンク全体の腐食に対する処理方法とは異なります。
| 異常現象 | 優先検査場所 | 検証すべき運用条件 |
|---|---|---|
| タンクの外殻が腐食している。 | ライニングの裏側、溶接部、開口部 | 媒体、濃度、温度、接触時間 |
| ジョイントからの漏れ | フランジ、ガスケット、締結部、パイプサポート | 圧力、熱サイクル、および分解/再組み立ての記録 |
| 残留液または汚染 | 接液面、隅部、および排水のためのデッドコーナー | 洗浄方法とメディアの切り替え |
| ライニングが膨らんだり変色したりする | 材料表面、バックプレート、溶接ビード | 浸透、温度・圧力、材料バッチ |
III.プロセス条件に応じて、PFA、PTFE、M-PTFEはどのように選定すべきか?
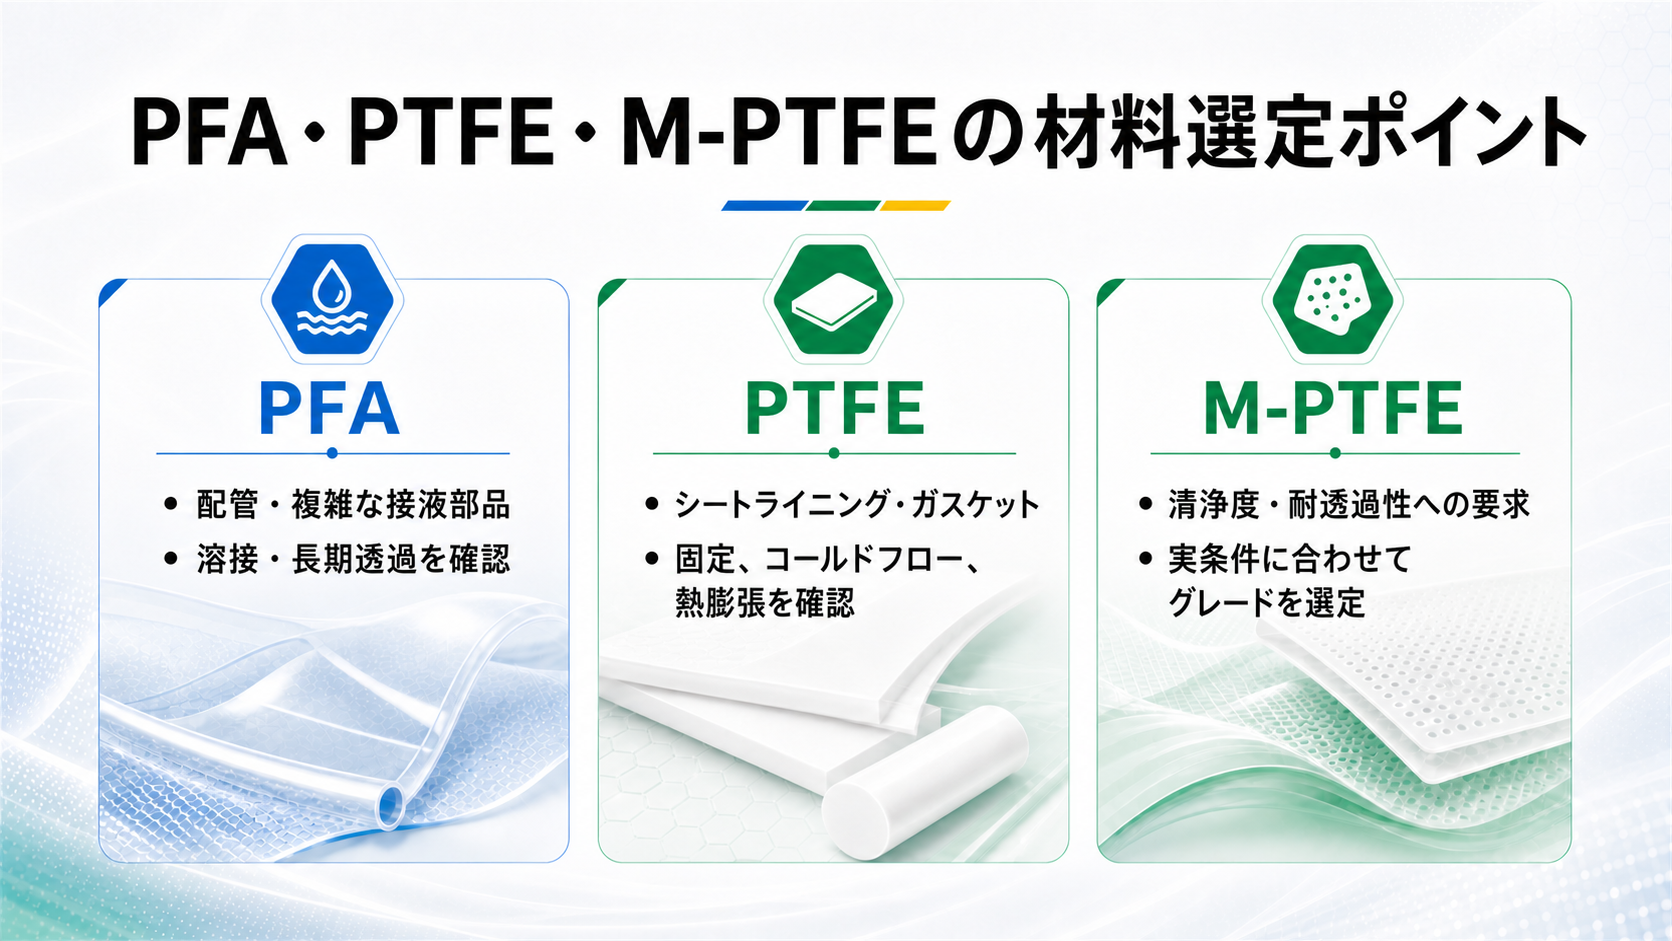
3種類はいずれもフッ素樹脂ですが、成形方法、溶接特性、機械的特性が異なります。材料選定では、まず設備形式と接液条件を確認し、そのうえで配管、シートライニング、部品、複合構造のいずれを採用するかを決定します。
PFA 熱可塑性加工と溶接が使用可能で、パイプ、継手、バルブ、熱交換器、複雑な接液部などに適しています。ただし、直径、肉厚、溶接方法、長期的な透過条件については、さらに確認が必要です。
PTFE シートライニング、ガスケット、機械加工部品などに一般的に使用されます。大型タンクやフランジのシールに使用する場合は、固定方法、コールドフロー、熱膨張、支持構造設計についても考慮する必要があります。
M-PTFE 改質PTFEであるM-PTFEは、材料の空隙と透過を抑え、表面特性と溶接性を改善します。清浄度、耐透過性、接合強度への要求が高い設備に適しています。ただし、実際のグレードは、使用する化学物質、温度と圧力、および機器のサイズに基づいて選択する必要があります。
同一システム内で異なる材料を使用する場合は、組み立て後のずれや応力によるリスクを回避するため、熱膨張率や接合部のシール方法も確認する必要がある。
IV. プロセスおよび装置設計における汚染および漏洩リスクの低減方法
半導体プロセスにおける漏洩対策においては、溶接部、フランジ、ガスケット、バルブ、および異種材料接合部の検査を優先的に行うとともに、接合部の品質と配管応力にも注意を払う必要があります。
- 接液面と排水:曲がり、隙間、粗面、および排水デッドゾーンを低減し、化学薬品や洗浄液の残留物を最小限に抑えます。
- 溶接部とコーナー:溶接部の連続性、厚み、およびコーナー処理を確認し、接合部の弱点を回避します。
- 配管支持:適切な勾配と支持構造を維持し、配管重量、バルブ重量、または熱変位による装置接合部への応力集中を防ぎます。
- フランジとガスケット:シール面、ガスケットの厚さ、圧力、温度サイクルに基づいて締結方法を設定し、分解・組み立てスペースを確保してください。
- 洗浄と梱包:納品前に接液面の汚染を防ぐため、工具、作業環境、洗浄、乾燥、梱包を管理してください。
V. 検査と製品トレーサビリティによる納品品質の確認方法
タンク内張りは、表面、溶接部、ピンホール、漏れについて検査する必要があります。配管およびバルブは、寸法、接続部、シールについて検査する必要があります。熱交換器は、チューブバンドル、インターフェース、圧力、漏れ状態について構造検証を行う必要があります。納品時に両当事者の判断基準に相違が生じることを避けるため、検査項目、試験条件、および合否判定基準は製造前に確認する必要があります。
材料段階では、材料、仕様、およびロット情報を確認する必要があります。加工段階では、切断、成形、溶接、組立、洗浄、および検査の記録を保管する必要があります。完成品段階では、機器構造に応じて、外観、寸法、溶接部、ピンホール、漏れ、圧力、または清浄度に関する検査を実施する必要があります。第三者による検証が必要な場合は、適用機器、試験条件、および報告範囲を事前に定義する必要があります。
製品のトレーサビリティは、機器番号、原材料のロット番号、加工記録、および試験結果を関連付ける必要があります。異常が発生した場合は、プロセス背景を検証し、機器の拡張または交換時に既存のインターフェースと受入基準を比較することができます。
VI. Eversuppの材料選定、加工、保守サービス
Eversuppは、PFA加工において20年以上の実績を誇り、半導体関連業界の300社以上のお客様にサービスを提供しています。製品ラインナップは、タンク・プロセス容器ライニング、熱交換器、PFAチューブ、ライニングバルブ、ガスケット、酸供給システム、および特注品など多岐にわたります。
サービス内容には、プロセス条件の確認、PFA/PTFE/M-PTFE材料の選定、製図、製作、組立、現場エンジニアリング、および試験が含まれます。製品トレーサビリティ記録は、原材料の受入、プロセス制御、および完成品の検査と統合されています。保守項目には、設備の状態評価に基づいた部分補修、再ライニング、配管・バルブの交換が含まれます。
VII. よくある質問(FAQ)
-
Q1 フッ素樹脂ライニングを採用しても、なぜ腐食が発生するのですか?腐食は、ライナーの裏側、溶接部、フランジ、ガスケット、または金属ケーシングに発生する可能性があります。化学物質がライナーに浸透している場合は、問題の原因を特定するために、材料の透過、溶接部の健全性、接合部の構造、および運転条件についてさらに調査する必要があります。
-
Q2 PFAはPTFEよりも高純度プロセスに常に適しているのでしょうか?必ずしもそうとは限りません。両者の加工方法と適用可能な構造は異なります。PFAは溶接によってパイプ、継手、複雑な接液部品の製造に使用できます。一方、PTFEは一般的にシートライニング、ガスケット、および機械加工部品に使用されます。どちらを選択するかは、機器の構造、接続方法、清浄度要件、および試験条件に基づいて決定する必要があります。
-
Q3 継手からの漏れが見つかった場合、ガスケットのみ交換すれば良いのでしょうか?まずはガスケットを点検してください。また、フランジの偏心、シール面の損傷、ボルトの均等な締め付け、配管の重量や熱膨張による継手への負荷の有無も確認してください。これらの点を確認しないと、交換後も漏れが発生する可能性があります。
-
Q4 製品トレーサビリティ記録にはどのような情報が含まれますか?製品トレーサビリティ記録の内容は、設備やプロジェクトの要件に応じて調整できます。通常、材料仕様とロット番号、加工または溶接記録、寸法検査および外観検査、該当する完成品試験結果などが含まれ、納品およびその後のフォローアップの基礎となります。
-
Q5 既存の化学設備は、ライニングのやり直しや部分的なオーバーホールは可能ですか?まず評価を実施できますが、金属ケーシング、支持構造、開口部、フランジ、および既存のライニングの状態を確認する必要があります。基本構造がまだ使用可能な場合は、部分的な修理または再ライニングが実行可能な方向性となる可能性があります。損傷が主要構造に及んでいる場合は、交換の範囲を再評価する必要があります。